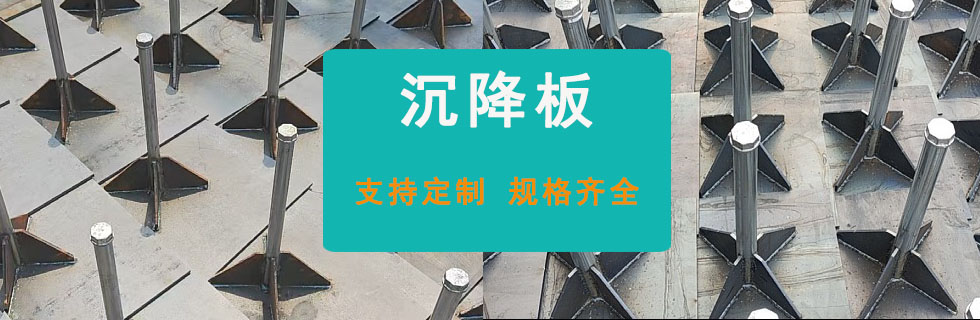
沉降板
沉降板
时间:2026/10/14 点击量:19
沉降板助角焊接的常见工艺标准,完全围绕“连接牢固、受力均匀、防腐达标、适配工况”核心要求,是工程现场通用的标准化加工规范:
📐 助角基础尺寸标准 沉降板现货18732788127
助角材质统一选用与沉降板同材质的Q235级等边角钢,常规规格为L30×30×3mm,高荷载工况升级为L40×40×4mm,单根助角长度统一取100~150mm。
助角数量常规配置为3~4根,沿中心测杆圆周均匀分布,相邻助角夹角120°(3根)或90°(4根),保证支撑力完全对称,避免沉降板出现局部偏载倾斜。
助角底部与沉降板底板边缘齐平,顶部高出测杆与底板连接焊缝50~80mm,形成稳定的三角支撑结构,最大化提升整体抗弯折刚度。
🔥 焊接操作工艺标准
焊接前彻底清理焊接部位的铁锈、油污、氧化皮,露出金属光泽,选用J422系列碳钢焊条,焊条直径匹配母材厚度,常规用Φ3.2mm焊条,焊接电流控制在100~120A。
助角与测杆、底板的连接焊缝采用双面角焊缝,单条焊缝长度≥50mm,焊脚高度不小于助角母材厚度的0.8倍,常规取3~4mm,焊缝连续饱满,无气孔、夹渣、咬边、裂纹缺陷。
焊接采用分段对称施焊工艺,避免局部高温导致沉降板底板受热变形翘曲,焊接完成后自然冷却,严禁浇水快速降温,防止焊缝产生淬硬裂纹降低强度。
✅ 焊缝质量检验标准 路基沉降板厂家
外观检查:所有焊缝表面成型均匀,无未焊透、焊瘤、飞溅残留,焊缝余高控制在1~2mm,无尖锐棱角毛刺,避免后续插打过程中勾挂杂物。
受力核验:手工锤击助角侧面做抗拔测试,助角无松动、焊缝无开裂,整体结构无变形,保证在高填方荷载下不会出现支撑失效。
特殊工况追加检测:高铁、水利等高精度工程,可采用磁粉探伤抽检焊缝,100%排查表面微裂纹,确保长期受力安全。
🛡️ 焊后防腐处理标准 沉降板生产厂家
焊接完成后彻底清除所有焊渣、锈迹,整体涂刷两道环氧富锌防腐底漆,再涂刷两道沥青防腐面漆,焊缝部位重点加厚涂刷,避免地下水、盐碱环境腐蚀焊缝,延长监测使用寿命。
沿海、盐碱地等强腐蚀工况,助角与沉降板整体做热镀锌防腐处理,镀锌层厚度≥85μm,完全杜绝长期监测过程中焊缝锈蚀断裂的风险。
地址:沧州市新华区黄河东路与千童大道交口东方世纪城B-0807 版权所有:沧州鑫亿呈钢管有限公司
路基沉降板网站备案号:冀ICP备13022169号